
O que é uma máquina CNC torno e para que ela serve na indústria?
A máquina CNC torno é uma operatriz comandada por controle numérico computadorizado que gira a peça enquanto a ferramenta executa cortes programados. Ela serve para produzir geometrias cilíndricas, cônicas, roscas, canais e faces com repetibilidade superior à de processos manuais, sendo central em operações que exigem precisão, constância e ritmo produtivo. Na prática, o torno CNC entra em cena quando a empresa fabrica componentes como eixos, buchas, pinos, anéis, flanges, sedes, conexões e partes de conjuntos hidráulicos ou mecânicos. Em vez de depender do ajuste manual a cada peça, o programa define avanço, rotação, profundidade de corte e sequência operacional. Isso encurta setup, reduz variações entre operadores e facilita repetir a mesma dimensão dezenas ou centenas de vezes. O controle numérico também melhora a previsibilidade do processo. Se uma bucha precisa sair com diâmetro externo de 50 mm e comprimento de 80 mm em um lote de 120 unidades, a tendência é manter o padrão com menor dispersão do que em um torno convencional, especialmente quando ferramental, fixação e parâmetros estão bem definidos. É esse comportamento que faz do torno CNC uma base importante para produção técnica e organizada. Dentro da indústria metalmecânica, ele costuma ocupar papéis diferentes conforme o perfil fabril:- Ferramentarias: atende peças unitárias, dispositivos, ajustes finos e reposições internas, onde variedade conta mais do que volume puro.
- Metalúrgicas: suporta produção seriada ou semisseriada de componentes torneados com menor dependência de intervenção manual ao longo do turno.
- Fabricantes de moldes e máquinas: contribui na confecção de pinos extratores, colunas, espaçadores, mancais e demais itens rotacionais do conjunto.
Quando vale a pena escolher um torno CNC de barramento paralelo?
O torno CNC de barramento paralelo vale mais a pena quando a operação exige versatilidade para usinar peças diferentes ao longo do dia, em lotes pequenos ou médios. Ele costuma fazer sentido em manutenção industrial, protótipos, fabricação sob encomenda e reposição, especialmente quando há alternância frequente entre comprimentos, diâmetros e geometrias. Esse tipo de máquina é uma escolha coerente para empresas que não trabalham apenas com uma peça padronizada. Em uma rotina real, a produção pode alternar entre um eixo de 600 mm, uma bucha curta, um pino escalonado e um flange com faceamento e furação complementar. Nesses cenários, a arquitetura paralela favorece acesso, adaptação de setup e leitura mais direta do processo pela equipe de chão de fábrica. Também se destaca na usinagem de componentes variados como eixos, buchas, pinos, flanges, anéis, roletes e componentes hidráulicos. Uma vantagem prática aparece em peças longas: quando o torno conta com contraponto e aceita luneta, o conjunto ganha apoio adicional e tende a trabalhar com menos vibração em barras, tubos e eixos de maior comprimento. Em um eixo com relação comprimento/diâmetro elevada, esse suporte muda o comportamento de estabilidade durante o corte. Em ambientes de produção sob encomenda, o torno CNC paralelo costuma entregar boa relação entre flexibilidade e rendimento. Ele pode executar, com a configuração adequada, operações como:- Torneamento externo e interno: base para diâmetros externos, furos internos e ajustes dimensionais em peças cilíndricas.
- Faceamento: importante para garantir perpendicularidade e acabamento em extremidades de eixos, buchas e anéis.
- Rosqueamento: útil em conexões, porcas especiais, adaptadores e componentes de manutenção.
- Canal e sangria: aplicado em alojamentos de anel, rasgos de retenção e detalhes funcionais da peça.
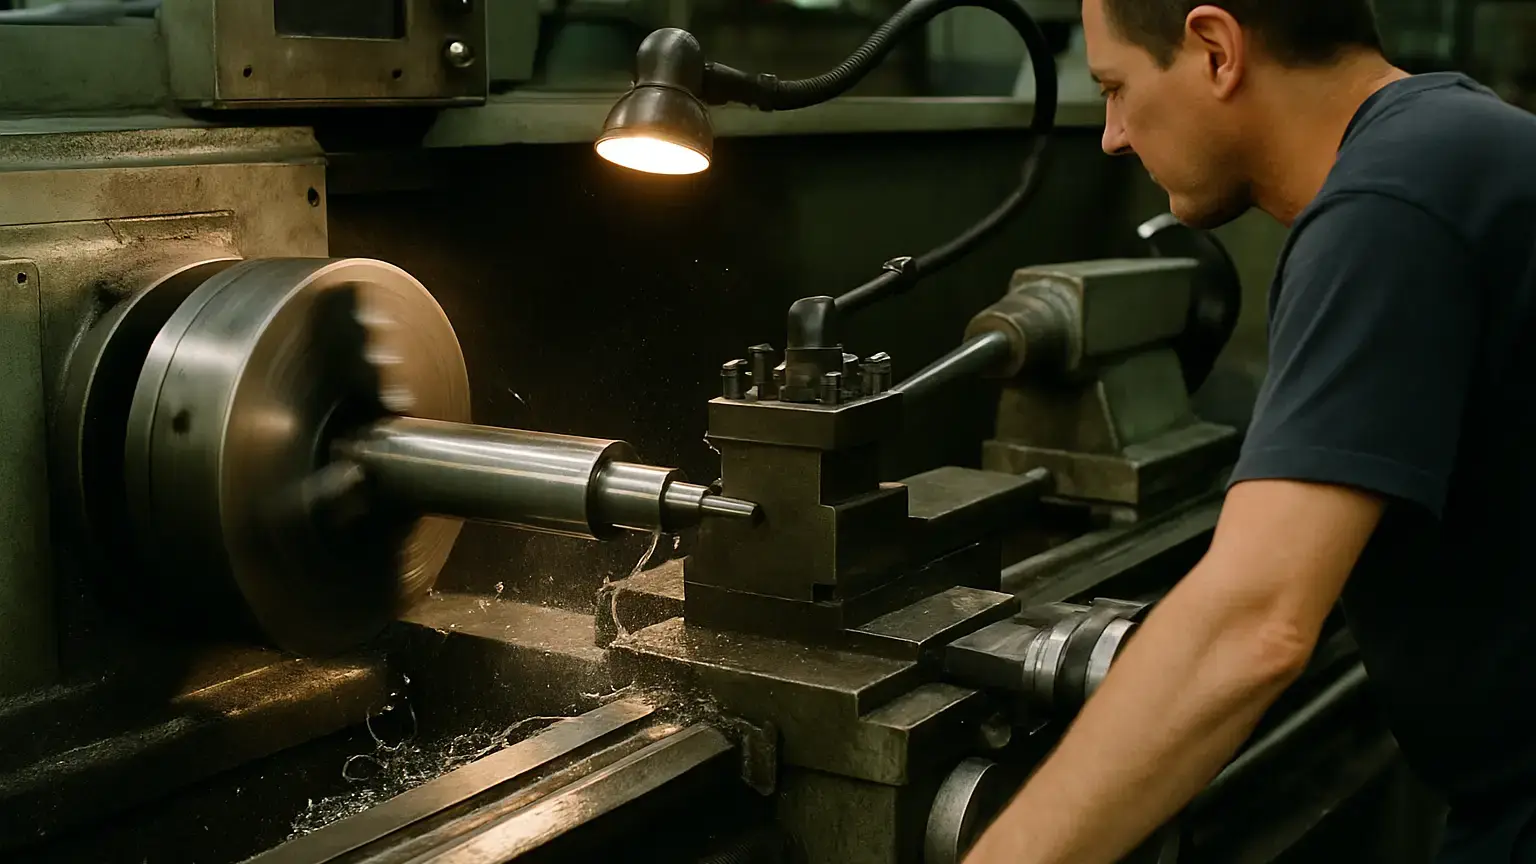
Torno CNC de barramento paralelo ou inclinado: qual a diferença na prática?
Na prática, o barramento paralelo prioriza versatilidade e adaptação a peças variadas, enquanto o barramento inclinado costuma favorecer rigidez estrutural, escoamento de cavacos e integração com rotinas de produção mais repetitivas. A melhor escolha depende menos do nome da arquitetura e mais do perfil de peça, volume e estratégia operacional da fábrica. O barramento inclinado geralmente oferece uma disposição que ajuda os cavacos a caírem com mais facilidade da zona de corte, o que beneficia ciclos repetitivos e reduz interferências em peças de produção contínua. Em operações com materiais que geram cavaco abundante, isso pode significar menos paradas para limpeza e melhor constância ao longo do turno. Já o barramento paralelo mantém forte apelo em trabalhos diversos, setups frequentes e peças mais longas com apoio auxiliar. Uma comparação útil é pensar em dois cenários. No primeiro, a fábrica produz 30 tipos de componentes por semana, com lotes entre 10 e 80 peças. No segundo, produz 2 ou 3 itens recorrentes em lotes de 500 unidades. O primeiro tende a aproveitar melhor a flexibilidade do paralelo; o segundo pode extrair mais ganho da dinâmica de um torno CNC de barramento inclinado.| Critério | Barramento paralelo | Barramento inclinado |
|---|---|---|
| Perfil de uso | Peças variadas e encomendas | Produção repetitiva e maior cadência |
| Peças longas | Boa adaptação com contraponto e luneta | Menos associado a esse foco |
| Escoamento de cavacos | Adequado, mas menos favorecido pela gravidade | Normalmente mais eficiente |
| Automação | Pode receber recursos, mas nem sempre é a prioridade | Frequentemente mais alinhado à automação |
| Versatilidade de mix | Alta | Média a alta, conforme configuração |
Como a máquina CNC torno aumenta produtividade e reduz variação no processo?
A máquina CNC torno aumenta produtividade ao reduzir tempos improdutivos e padronizar a execução da peça do primeiro ao último ciclo. Ela diminui variações do processo porque parâmetros, trajetórias e sequências deixam de depender exclusivamente da habilidade manual, passando a seguir um programa reproduzível e controlado. Um dos ganhos mais concretos aparece no setup. Em vez de refazer manualmente diversas referências a cada peça, a equipe trabalha com programas salvos, correções registradas e ferramental padronizado. Se um lote de 200 pinos precisa ser repetido no mês seguinte, o histórico de usinagem encurta a preparação. Em muitas operações, isso representa minutos economizados por troca, o que ao final da semana vira horas disponíveis de máquina. Outro ponto importante é a repetibilidade. Em um processo manual, duas peças visualmente idênticas podem apresentar dispersão maior em diâmetro, comprimento ou acabamento. No torno CNC industrial, a tendência é reduzir essa oscilação, com impacto direto em menos retrabalho, menos refugo e montagem mais previsível nos conjuntos posteriores. O efeito na produtividade não se resume à velocidade de corte. Ele vem da soma de fatores:- Padronização operacional: a máquina repete a lógica do programa, o que reduz dependência de ajustes subjetivos a cada operador.
- Melhor uso do turno: menos correção improvisada significa maior aproveitamento das horas disponíveis para produção.
- Redução de retrabalho: quando a peça sai com maior constância, cai a necessidade de voltar ao processo para corrigir medidas.
- Planejamento confiável: com ciclos mais estáveis, a empresa consegue prometer prazos com base mais realista.
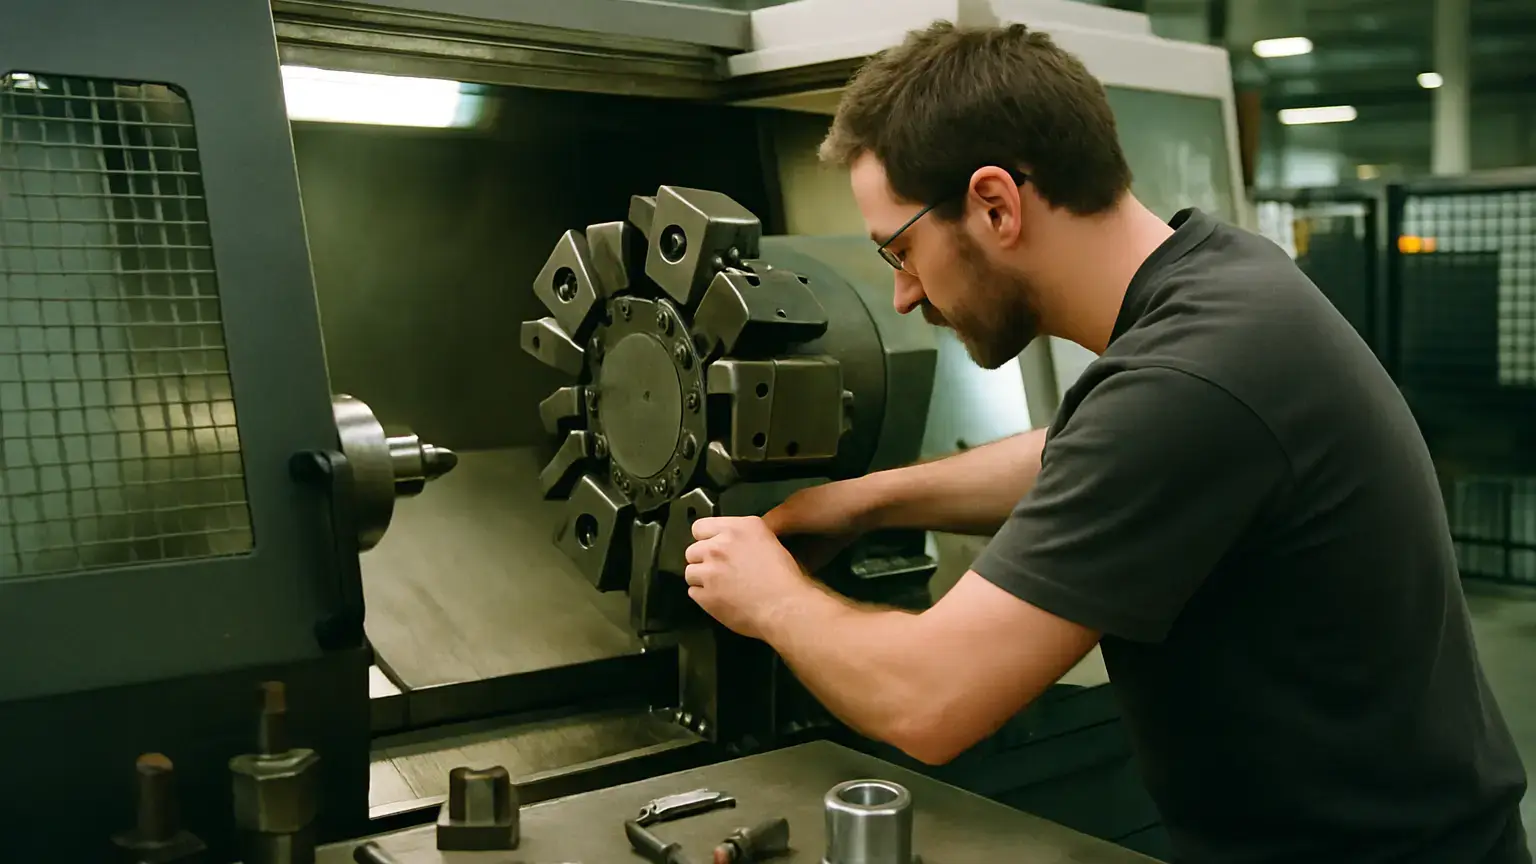
Quais acessórios e configurações fazem diferença no torno CNC?
Acessórios e configurações fazem grande diferença porque alteram estabilidade, autonomia, tempo de ciclo e faixa de peças atendidas pelo torno CNC. Entre os itens mais relevantes estão contraponto, luneta, torre, castanhas, sistema de refrigeração e soluções de automação, com destaque para o alimentador de barras em rotinas repetitivas. O contraponto é decisivo em peças compridas, pois cria apoio no extremo oposto à fixação principal. Já a luneta ajuda a sustentar regiões intermediárias, reduzindo tendência à vibração e à deflexão em eixos ou tubos esbeltos. Em uma peça de 1.000 mm de comprimento, esse suporte extra pode ser a diferença entre um corte estável e uma usinagem sujeita a marcação e variação dimensional. A torre de ferramentas interfere no número de operações disponíveis sem troca manual frequente. Quanto mais organizada a preparação, menor o tempo entre uma etapa e outra. Castanhas adequadas ao formato da peça melhoram fixação e concentricidade, enquanto a refrigeração correta ajuda na evacuação de cavacos, no controle térmico e na vida útil da ferramenta. Quando a produção envolve barras repetitivas, o alimentador de barras para torno CNC passa a ter impacto direto na eficiência. Ele reduz intervenção constante para reposição de material e favorece ciclos mais contínuos em itens como pinos, buchas e espaçadores seriados.- Contraponto: recomendado para eixos e peças longas, elevando a estabilidade durante o corte.
- Luneta: útil para apoiar trechos intermediários e conter vibrações em componentes esbeltos.
- Torre: influencia agilidade de troca entre operações e capacidade de manter o ciclo fluido.
- Castanhas: devem combinar com a geometria da peça para evitar fixação deficiente e perda de concentricidade.
- Automação: agregadores como alimentadores ajudam mais quando o mix é repetitivo e o tempo de parada pesa no custo.
Máquina CNC torno ou centro de usinagem: qual comprar primeiro?
Entre máquina CNC torno e centro de usinagem, a prioridade deve seguir o tipo de peça que mais ocupa a carteira produtiva. Se a maior parte do faturamento vem de componentes cilíndricos, o torno tende a gerar retorno primeiro. Se predominam prismáticos, cavidades, furações múltiplas e faces em vários planos, o centro de usinagem geralmente assume a dianteira. O torno CNC trabalha melhor com peças de revolução: eixos, buchas, pinos, roletes, anéis e conexões. Já o centro de usinagem entra forte em placas, bases, alojamentos, moldes, cavidades e geometrias prismáticas. Essa comparação fica mais clara quando se observa o mix da fábrica por família de peças, não apenas por volume total mensal. No universo do centro de usinagem, há diferenças importantes. Um centro de usinagem vertical costuma ser a porta de entrada mais comum pela versatilidade geral. O centro de usinagem horizontal ganha força em produção com múltiplas faces e maior fluxo. Já versões de centro de usinagem 4 eixos e centro de usinagem 5 eixos ampliam capacidade para geometrias mais complexas e redução de reposicionamentos. Para boa parte das empresas de entrada ou expansão gradual, a decisão não passa apenas por “qual máquina é melhor”, mas por qual equipamento corta mais etapas do processo atual. A diferença entre torno CNC e centro de usinagem aparece no formato da peça, no ferramental exigido e no caminho até o acabamento final. Um exemplo simples: se a empresa produz 70% de eixos e buchas e 30% de suportes prismáticos, o torno tende a destravar mais receita inicial. Se a proporção for inversa, o centro de usinagem cnc provavelmente entrega maior aproveitamento. Em muitos casos, o segundo investimento natural vem justamente para complementar a família de peças que ficou descoberta.
O que avaliar antes de comprar uma máquina CNC torno?
Antes de comprar uma máquina CNC torno, vale avaliar porte das peças, comprimento útil, diâmetro torneável, potência, comando, acessórios, automação, treinamento, reposição e suporte técnico. A comparação correta não é apenas entre preços: ela precisa medir se a máquina acompanha o plano produtivo dos próximos anos sem virar limite prematuro. O primeiro filtro é dimensional. Se a empresa usina eixos de 800 mm, não adianta escolher um equipamento pensado para peças curtas. O mesmo vale para diâmetro sobre barramento, passagem de barra, capacidade da placa e potência do eixo-árvore. Uma máquina subdimensionada pode até atender o pedido atual, mas trava expansão, exige improvisos e aumenta tempo de processo. Na sequência, entram comando e facilidade de operação. Interface amigável, lógica de programação compatível com a equipe e disponibilidade de treinamento influenciam a curva de adoção. Em máquinas de entrada para uso industrial, esse ponto pesa muito, porque produtividade real depende tanto do equipamento quanto da rapidez com que a equipe consegue explorar seus recursos. Outro critério essencial é avaliar o fornecedor além do catálogo. Ao comparar fabricantes de torno CNC, observe:- Suporte técnico: tempo de resposta e capacidade de orientar instalação, parametrização e dúvidas de operação.
- Peças de reposição: disponibilidade prática evita paradas longas por componentes básicos.
- Treinamento: acelera a entrada em produção e reduz erros de uso nos primeiros meses.
- Configuração aderente: contraponto, luneta, torre e automação devem conversar com as peças reais da fábrica.
- Expansão futura: a máquina deve suportar crescimento de mix, lote ou exigência dimensional sem pedir substituição precoce.
Perguntas frequentes
Torno CNC atende peças longas?
Sim, especialmente em modelos com contraponto e possibilidade de luneta. Para eixos, tubos e barras de maior comprimento, essa configuração melhora apoio e estabilidade, o que tende a favorecer acabamento e controle dimensional em comparação com uma usinagem sem sustentação adicional.
Qual peça combina mais com torno CNC?
Peças de revolução são as mais compatíveis, como buchas, pinos, eixos, anéis, roletes e flanges. Sempre que a geometria principal gira em torno de um eixo central e pede diâmetros, roscas ou faceamento, o torno CNC costuma ser a solução mais direta.
Barramento paralelo serve para encomendas?
Serve muito bem. Essa arquitetura costuma atender com eficiência empresas que alternam peças ao longo do dia, trabalham sob desenho do cliente e operam com lotes pequenos ou médios, onde flexibilidade de setup pesa mais do que automação voltada a uma única família.
Quando o inclinado faz mais sentido?
Ele costuma fazer mais sentido em produção repetitiva, com foco em maior fluidez operacional, melhor escoamento de cavacos e integração com automação. Em séries mais constantes, essa arquitetura tende a favorecer cadência produtiva e rotina de máquina mais estável.
Alimentador de barras compensa sempre?
Não em todos os casos. Ele ganha força quando há peças repetitivas feitas a partir de barra, porque reduz intervenções manuais e ajuda na continuidade do ciclo. Em mix muito variado ou lotes curtos, o retorno pode ser menor do que em produção seriada.
Posso começar com torno antes do centro?
Sim, se a maior parte das peças da empresa for cilíndrica. Para operações focadas em eixos, buchas, pinos e anéis, o torno geralmente entrega retorno mais rápido. Quando predominam placas, cavidades e prismáticos, o centro de usinagem tende a vir primeiro.
Se a sua empresa busca elevar a produtividade com uma máquina CNC torno adequada ao perfil das peças, a Inter CNC pode ajudar nessa escolha com foco técnico e comercial. A empresa atua no comércio de tornos CNC, centros de usinagem, fresadoras e tornos convencionais para o setor metalmecânico. Para avaliar a configuração mais alinhada à sua operação, fale com os especialistas pelo WhatsApp: atendimento da Inter CNC.
